


Cetakan Injeksi
Apa itu Cetakan Injeksi?
Cetakan injeksi adalah proses manufaktur di mana bahan cair, biasanya plastik, disuntikkan ke dalam cetakan untuk membuat suatu bagian atau produk. Prosesnya melibatkan pemanasan material hingga menjadi cair, kemudian menyuntikkannya ke dalam rongga cetakan di bawah tekanan tinggi. Bahan tersebut kemudian mendingin dan mengeras di dalam cetakan untuk menciptakan bentuk yang diinginkan. Setelah bahan mengeras, cetakan terbuka dan bagian yang sudah jadi dikeluarkan. Cetakan injeksi digunakan untuk memproduksi berbagai macam produk, mulai dari barang konsumsi kecil hingga komponen industri besar.
Mengapa Memilih Kami?
Tim Profesional:Perusahaan kami memiliki tim insinyur dan penjualan profesional, dengan lebih dari 15 tahun keahlian teknis dan pengalaman manufaktur, desain, penelitian dan pengembangan yang kaya serta kemampuan teknis dalam industri plastik rekayasa.
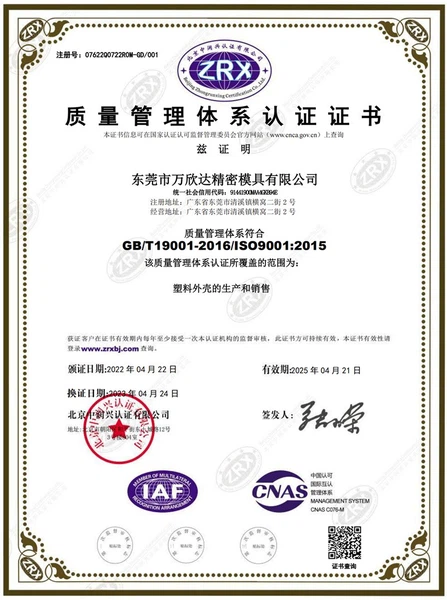
Peralatan Canggih:Kami memiliki satu set lengkap peralatan produksi yang efisien dan peralatan mesin CNC yang canggih, Memperoleh sistem manajemen mutu ISO pada bulan April 2022. Kami telah mengembangkan dan mengumpulkan pengalaman yang kaya dalam penelitian dan produksi di industri produk elektronik.
Layanan yang disesuaikan:Kami mendengarkan tujuan dan aspirasi klien kami dan oleh karena itu memberikan solusi yang dapat disesuaikan.
Kontrol kualitas:Kami memiliki personel profesional untuk memantau proses produksi, memeriksa produk dan memastikan bahwa produk akhir memenuhi standar, pedoman, dan spesifikasi tingkat kualitas yang disyaratkan.


Manfaat Cetakan Injeksi
Ada beberapa alasan bagus mengapa cetakan injeksi plastik dikenal sebagai bentuk cetakan yang paling umum dan efisien. Prosesnya sendiri sangat cepat dibandingkan metode lainnya, dan tingkat keluaran produksi yang tinggi menjadikannya lebih efisien dan hemat biaya. Kecepatan bergantung pada kerumitan dan ukuran cetakan, namun hanya sekitar 15-120 detik yang berlalu di antara setiap waktu siklus. Dengan periode singkat antar siklus, jumlah cetakan yang lebih besar dapat diproduksi dalam waktu terbatas, sehingga meningkatkan kemungkinan margin pendapatan dan keuntungan.
Cetakan injeksi dapat menangani bagian-bagian yang sangat kompleks, dan keseragaman, serta kemampuan untuk membuat jutaan bagian yang hampir identik. Untuk mengoptimalkan efektivitas cetakan injeksi volume tinggi dan memaksimalkan presisi dan kualitas komponen Anda, elemen desain utama harus diperhitungkan. Desain bagian harus dikembangkan untuk memaksimalkan efisiensi yang melekat pada pencetakan volume tinggi. Dengan desain yang tepat, suku cadang dapat dibuat secara konsisten dan berkualitas.
Kekuatan adalah salah satu faktor kunci yang perlu ditentukan ketika merancang bagian cetakan injeksi plastik. Perancang perlu mengetahui apakah bagian tersebut harus fleksibel atau kaku sehingga ia dapat menyesuaikan rusuk atau gusset yang menyatu. Memahami bagaimana pelanggan akan menggunakan komponen tersebut dan jenis lingkungan apa yang akan terkena komponen tersebut juga merupakan hal yang penting.
Memilih bahan dan warna yang tepat untuk sebuah proyek adalah dua faktor penting dalam membuat komponen plastik. Karena banyaknya variasi keduanya, kemungkinannya hampir tidak terbatas. Kemajuan polimer selama bertahun-tahun telah berkontribusi pada pengembangan banyak pilihan resin untuk dipilih. Penting untuk bekerja dengan cetakan injeksi yang berpengalaman dengan berbagai resin dan aplikasi termasuk resin yang mematuhi FDA, RoHS, REACH, dan NSF. Untuk memastikan Anda memilih resin yang tepat untuk proyek Anda, perhatikan variabel berikut: kekuatan benturan, kekuatan tarik, modulus elastisitas lentur, defleksi panas, dan penyerapan air.
Saat mencari mitra cetakan injeksi volume tinggi, penting untuk mempertimbangkan inisiatif manufaktur ramah lingkungan yang dilakukan perusahaan, karena ini menandakan komitmen terhadap kualitas, keberlanjutan, dan keselamatan optimal. Selama proses pencetakan, kelebihan plastik dihasilkan. Anda ingin mencari perusahaan yang memiliki sistem untuk mendaur ulang kelebihan plastiknya. Perusahaan cetakan injeksi plastik paling ramah lingkungan menggunakan mesin canggih untuk membantu mereka meminimalkan limbah, transportasi, dan pengemasan.
Biaya tenaga kerja biasanya relatif rendah dalam cetakan injeksi plastik, dibandingkan dengan jenis cetakan lainnya. Kemampuan untuk memproduksi suku cadang pada tingkat yang sangat tinggi dengan tingkat keluaran yang tinggi membantu efisiensi dan efektivitas biaya. Peralatan pencetakan biasanya dijalankan dengan alat otomatis yang berfungsi sendiri untuk menjaga operasi tetap efisien dan produksi tetap berjalan, sehingga memerlukan pengawasan minimal.
Jenis Cetakan Injeksi
Cetakan Injeksi Plastik:Ini adalah jenis teknik injection molding yang paling umum digunakan di berbagai industri. Ini melibatkan penyuntikan bahan plastik cair ke dalam rongga cetakan, membiarkannya mendingin dan mengeras sebelum produk jadi dikeluarkan.
Cetakan Injeksi Karet:Jenis cetakan injeksi ini dirancang khusus untuk memproduksi produk karet. Ini mengikuti proses yang mirip dengan cetakan injeksi plastik tetapi dengan menggunakan bahan karet. Cetakan injeksi karet banyak digunakan dalam aplikasi otomotif, kesehatan, dan industri.
Cetakan Injeksi Logam (MIM):MIM adalah proses pencetakan injeksi yang sangat presisi dan kompleks yang digunakan untuk memproduksi komponen logam berukuran kecil dengan desain yang rumit. Ini menggabungkan prinsip cetakan injeksi plastik dan metalurgi bubuk untuk mencapai produksi komponen logam yang hemat biaya.
Cetakan Injeksi Silikon Cair (LSR):Cetakan injeksi LSR menggunakan karet silikon cair untuk menghasilkan produk yang fleksibel dan presisi tinggi, seperti peralatan medis, segel, dan gasket. Teknik ini menawarkan ketahanan suhu yang sangat baik, kelembaman kimia, dan biokompatibilitas.
Cetakan berlebih:Overmolding melibatkan penyuntikan beberapa bahan, biasanya kombinasi plastik keras dan lunak, ke dalam satu cetakan untuk menciptakan produk jadi dengan fungsionalitas dan estetika yang ditingkatkan. Teknik ini umumnya digunakan dalam produksi komponen elektronik, pegangan, dan pegangan.
Cetakan Injeksi Berbantuan Gas (GAIM):GAIM adalah proses pencetakan injeksi khusus yang melibatkan injeksi gas bertekanan ke dalam bahan plastik cair untuk membuat bagian berongga atau sebagian berongga. Teknik ini meningkatkan kekuatan produk dan memungkinkan produksi bentuk kompleks dengan pengurangan penggunaan material.
Cetakan Ko-injeksi:Juga dikenal sebagai cetakan sandwich atau cetakan injeksi multi-shot, cetakan injeksi bersama melibatkan penyuntikan dua atau lebih bahan secara bersamaan ke dalam satu rongga cetakan. Teknik ini sering digunakan untuk membuat produk dengan kombinasi warna, bahan, atau sifat yang berbeda.
Cetakan Injeksi Mikro:Cetakan injeksi mikro digunakan untuk menghasilkan komponen yang sangat kecil dan rumit dengan presisi tinggi. Ini menggunakan mesin dan perkakas khusus untuk mencetak bagian-bagian dalam skala mikroskopis. Teknik ini dapat diterapkan di industri seperti elektronik, peralatan medis, dan telekomunikasi.
Cetakan Injeksi Termoset:Cetakan injeksi termoset digunakan untuk memproduksi komponen yang terbuat dari bahan termoset yang tidak dapat dibentuk kembali atau dibentuk kembali setelah diawetkan. Ini melibatkan pemanasan bahan termoset untuk menginduksi reaksi kimia, menghasilkan produk yang mengeras dan tahan lama.
Cetakan Injeksi Reaksi (RIM):RIM melibatkan pencampuran dua atau lebih komponen cair, biasanya poliuretan, dalam rongga cetakan untuk menghasilkan produk padat dan ringan. RIM umumnya digunakan dalam pembuatan suku cadang otomotif, furnitur, dan peralatan industri.
Penerapan Cetakan Injeksi


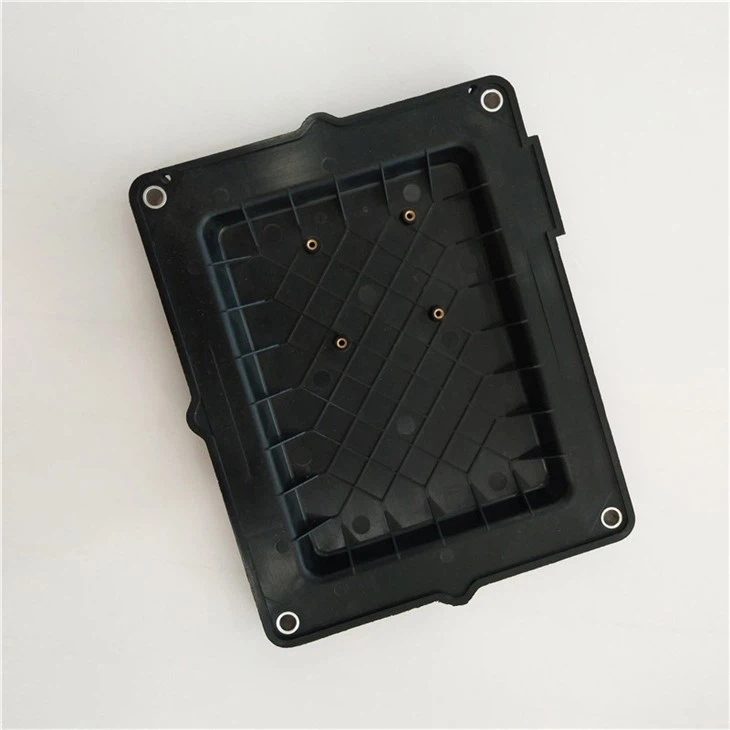

Industri otomotif:Industri otomotif sangat bergantung pada cetakan injeksi untuk berbagai komponen seperti dashboard, bumper, dan trim interior. Proses ini memungkinkan produksi bentuk kompleks dengan akurasi dan pengulangan yang tinggi. Hal ini juga memungkinkan produksi komponen ringan, mengurangi bobot kendaraan secara keseluruhan dan meningkatkan efisiensi bahan bakar.
Industri elektronik:Cetakan injeksi banyak digunakan dalam industri elektronik untuk produksi komponen seperti konektor, sakelar, dan rumah. Proses ini memastikan dimensi yang presisi dan penyelesaian permukaan yang sangat baik, sehingga cocok untuk perangkat elektronik dengan toleransi yang ketat. Tingkat produksi cetakan injeksi yang tinggi juga membuatnya hemat biaya untuk produksi massal komponen elektronik.
Industri pengemasan:Industri pengemasan banyak menggunakan cetakan injeksi untuk pembuatan wadah, tutup, dan tutup plastik. Proses ini memungkinkan produksi wadah berdinding tipis dengan desain yang rumit. Cetakan injeksi memberikan keserbagunaan untuk menghasilkan berbagai ukuran dan bentuk, memenuhi beragam kebutuhan pengemasan di berbagai industri seperti makanan dan minuman, kosmetik, dan perawatan kesehatan.
Peralatan medis:Peralatan dan perangkat medis sering kali mengandalkan cetakan injeksi untuk produksi suku cadang seperti jarum suntik, konektor IV, dan instrumen bedah. Proses ini memastikan produksi komponen yang steril dan presisi, penting untuk mempertahankan standar perawatan pasien yang tinggi. Cetakan injeksi juga memungkinkan integrasi berbagai fungsi dalam satu bagian, sehingga mengurangi jumlah komponen yang dibutuhkan dalam perangkat medis.
Industri Barang Konsumsi:Industri barang konsumsi banyak menggunakan cetakan injeksi untuk memproduksi barang-barang seperti mainan, peralatan dapur, dan peralatan rumah tangga. Proses ini memungkinkan produktivitas dan efisiensi tinggi, memungkinkan produsen memenuhi permintaan produk konsumen yang diproduksi secara massal. Cetakan injeksi juga menawarkan fleksibilitas untuk menghasilkan berbagai warna dan tekstur, sehingga meningkatkan daya tarik estetika barang konsumen.
Industri dirgantara:Industri dirgantara mengandalkan cetakan injeksi untuk pembuatan komponen seperti panel interior, braket, dan saluran ventilasi. Proses ini memastikan produksi suku cadang yang ringan dan tahan lama, berkontribusi terhadap efisiensi bahan bakar dan kinerja pesawat secara keseluruhan. Cetakan injeksi memungkinkan produksi geometri kompleks dengan presisi tinggi, memenuhi persyaratan ketat industri dirgantara.
Industri furnitur:Industri furnitur menggunakan cetakan injeksi untuk memproduksi komponen seperti kursi, sandaran tangan, dan trim dekoratif. Proses ini menawarkan produksi komponen furnitur dalam jumlah besar yang hemat biaya. Cetakan injeksi memberikan fleksibilitas desain, memungkinkan penggabungan fitur ergonomis dan desain kompleks, meningkatkan kenyamanan dan daya tarik visual furnitur.
Peralatan olahraga:Produsen peralatan olahraga mengandalkan cetakan injeksi untuk memproduksi berbagai komponen seperti cangkang helm, alat pelindung, dan pegangan. Proses ini memungkinkan produksi suku cadang yang ringan dan tahan benturan, sehingga menjamin keamanan dan kinerja peralatan olahraga. Cetakan injeksi juga memungkinkan penyesuaian produk, mengakomodasi preferensi dan kebutuhan pengguna yang berbeda.
Bahan Cetakan Injeksi
Termoplastik:Termoplastik adalah bahan yang paling umum digunakan dalam cetakan injeksi karena karakteristik cetakannya yang sangat baik dan keserbagunaannya. Beberapa termoplastik yang umum digunakan antara lain polietilen (PE), polipropilen (PP), polivinil klorida (PVC), polistiren (PS), dan polikarbonat (PC). Bahan-bahan ini dapat dicairkan dan dicairkan kembali berkali-kali tanpa menurunkan sifat-sifatnya, sehingga cocok untuk didaur ulang dan digunakan kembali.
Plastik Termoset:Plastik termoset, tidak seperti termoplastik, mengalami reaksi kimia selama proses pencetakan yang membentuk bentuknya secara permanen. Karena proses yang tidak dapat diubah ini, bahan-bahan ini tidak dapat dicairkan dan dibentuk kembali. Contoh plastik termoset yang digunakan dalam cetakan injeksi antara lain epoksi, fenolik, dan melamin. Bahan-bahan ini menawarkan stabilitas dimensi yang sangat baik, tahan panas, dan sifat isolasi listrik.
Elastomer:Elastomer, juga dikenal sebagai bahan mirip karet, dicirikan oleh kemampuannya untuk meregang dan kembali ke bentuk aslinya. Mereka memiliki fleksibilitas, elastisitas, dan daya tahan yang sangat baik. Elastomer yang umum digunakan dalam cetakan injeksi adalah karet stirena-butadiena (SBR), karet nitril (NBR), karet silikon (VMQ), dan poliuretan (PU). Bahan-bahan ini dapat diterapkan di berbagai industri, termasuk otomotif, perawatan kesehatan, dan barang konsumsi.
Logam:Cetakan injeksi juga dapat digunakan untuk komponen logam, meskipun memerlukan peralatan dan teknik khusus. Logam yang biasa digunakan dalam cetakan injeksi antara lain aluminium, seng, dan paduan magnesium. Cetakan injeksi logam menawarkan keuntungan seperti kekuatan tinggi, bentuk kompleks, dan efektivitas biaya dalam memproduksi komponen logam berukuran kecil hingga menengah.
Komposit:Komposit adalah bahan yang terdiri dari dua atau lebih zat berbeda, yang menggabungkan sifat masing-masing. Komposit yang diperkuat serat, seperti polimer berisi kaca atau karbon, biasanya digunakan dalam cetakan injeksi. Bahan-bahan ini memberikan peningkatan kekuatan, kekakuan, dan stabilitas dimensi dibandingkan dengan polimer murni, sehingga cocok untuk aplikasi yang memerlukan kinerja mekanik tinggi.
Bioplastik:Dengan meningkatnya kekhawatiran terhadap keberlanjutan dan dampak lingkungan, bioplastik semakin populer dalam cetakan injeksi. Bioplastik berasal dari sumber daya terbarukan, seperti pati, minyak nabati, atau asam polilaktat (PLA). Bahan-bahan ini menawarkan karakteristik cetakan yang mirip dengan plastik tradisional sekaligus mengurangi ketergantungan pada bahan bakar fosil dan menurunkan jejak karbon.
Komponen Cetakan Injeksi
Pelompat
Hopper merupakan komponen tempat penuangan bahan plastik sebelum proses pencetakan injeksi dapat dimulai. Hopper biasanya berisi unit pengering untuk menjaga kelembapan dari bahan plastik. Mungkin juga memiliki magnet kecil untuk mencegah partikel logam berbahaya memasuki mesin. Selanjutnya bahan plastik tersebut dituangkan ke dalam komponen utama berikutnya dari hopper yang disebut dengan barel.
Barel
Laras, atau tabung dan tong material, memanaskan bahan plastik menjadi cair agar plastik mengalir melalui tong. Sekrup di dalamnya menyuntikkan plastik ke dalam cetakan atau rongga di unit penjepit. Oleh karena itu, suhu di dalam tong perlu diatur secara memadai untuk menjaga suhu yang sesuai untuk berbagai jenis bahan plastik. Fungsi silinder adalah untuk mengangkut, memadatkan, melelehkan, mengaduk dan menekan plastik sebelum mencapai cetakan injeksi.
Gerakan Sekrup atau Sekrup Bolak-balik
Sekrup menggerakkan plastik melalui laras. Pertama, saat pelet dimasukkan dari hopper ke dalam tong, sekrup diputar, mendorong material ke depan sementara lebih banyak pelet ditambahkan. Kedua, penerbangan memberikan tindakan pencampuran terus menerus yang mendistribusikan panas secara merata ke seluruh massa. Pencampuran ini juga membantu membersihkan mekanisme bahan yang berbeda dan warna apa pun yang tertinggal dari produksi sebelumnya yang dijalankan pada mesin cetak injeksi yang sama.
Pemanas
Mesin cetak injeksi dapat memiliki berbagai jenis pemanas untuk menjaga suhu di saluran dan nozel serta memanaskan cetakan dan pelat. Elemen pemanas dapat dipasang pada tong dan digunakan untuk melelehkan bahan cetakan hopper menjadi bahan cair. Beberapa jenis pemanas cetakan injeksi termasuk pemanas pita, pemanas koil/nosel, pemanas kartrid & strip, dan jaket pemanas kain berinsulasi.
nosel
Nosel merupakan komponen cetakan injeksi yang terletak di bagian bawah sistem ejektor mesin. Ini mendorong plastik cair keluar dari tong dan masuk ke dalam cetakan. Nosel bertumpu pada permukaan cetakan yang disebut selongsong sariawan dan cincin lokasi, yang membantu memusatkan nosel pada cetakan. Saat ini, nozel dapat melakukan berbagai fungsi, termasuk menyaring, mencampur, dan mematikan aliran lelehan.
Pin Ekstraksi atau Pin Ejektor
Pin ejektor sangat penting dalam membuat komponen. Mereka adalah komponen penting dari sistem ejeksi dalam cetakan, yang menentukan hasil produk dalam proses pencetakan injeksi. Cetakan injeksi logam terdiri dari dua bagian: sisi A dan B. Setelah bahan cair dalam cetakan didinginkan, kedua bagian dipisahkan untuk menghilangkan plastik padatnya. Cetakan injeksi dibuat sedemikian rupa sehingga ketika dibuka, separuh sisi A terangkat, menyisakan bagian yang terbentuk dan sisi B.
Cetakan Terpisah
Dalam cetakan injeksi, garis perpisahan adalah tempat bertemunya dua bagian cetakan ketika ditutup, terutama pada cetakan yang terbelah. Produk plastik yang dibuat dengan cetakan injeksi dibagi menjadi dua bagian, dan garis yang memisahkan kedua cetakan disebut garis perpisahan. Cetakan split merupakan salah satu jenis cetakan injeksi yang rahangnya membentuk rongga cetakan. Rahang disuntikkan secara diagonal pada sisi nosel dan kemudian digerakkan secara diagonal ke luar saat cetakan dibuka dengan tab penarik. Kemudian bagian cetakan injeksi dilepaskan.
Unit Penjepit
Tujuan dari unit penjepit adalah untuk membuka dan menutup cetakan injeksi dan mengeluarkan produk cetakan injeksi. Dua tipe utama sistem penjepitan adalah konfigurasi hidrolik dan sakelar. Sistem klem hidrolik memiliki satu atau lebih silinder hidrolik, sedangkan sistem klem sakelar memiliki serangkaian hubungan.
Unit Injeksi
Komponen utama mesin cetak injeksi adalah unit injeksi, yang terdiri dari bagian-bagian lain. Tujuan unit injeksi adalah untuk melelehkan bahan mentah dan mengarahkannya ke dalam cetakan. Unit injeksi terdiri dari hopper, laras, dan sekrup. Butiran polimer pertama-tama dikeringkan dan ditempatkan di dalam hopper, kemudian dicampur dengan pigmen pewarna atau bahan tambahan penguat lainnya.
Unit Hidrolik
Sistem atau unit hidrolik sangat penting dalam mesin cetak injeksi plastik. Sistem mungkin berjalan terus menerus selama siklus produksi. Pendekatan nosel, injeksi sekrup pendorong, putaran sekrup ekstruder, ditambah penutupan cetakan memerlukan sejumlah besar sub-sirkuit yang diaktifkan dengan gerakan. Bahan plastik granular memerlukan gerakan yang sangat stabil untuk bergerak dengan lancar melalui keadaan plastis yang dipanaskan saat mengalir ke dalam cetakan selama putaran sekrup dan fase terjun. Kualitas produk cetakan injeksi dapat terganggu jika gerakan hidrolik menyebabkan ketidakteraturan.
Bagaimana Proses Kerja Cetakan Injeksi?
Persiapan bahan:Langkah pertama dalam pembuatan cetakan injeksi adalah menyiapkan bahan yang akan digunakan. Paling umum, polimer termoplastik digunakan karena kemampuannya untuk dicairkan dan dipadatkan berulang kali. Polimer biasanya berbentuk pelet atau butiran.
Memuat materi:Bahan yang telah disiapkan dimasukkan ke dalam hopper, yang dimasukkan ke dalam mesin cetak injeksi. Mesin tersebut memiliki tong pemanas tempat bahan dipanaskan hingga mencapai keadaan cair.
Injeksi:Setelah bahan dicairkan, bahan tersebut disuntikkan ke dalam cetakan melalui nosel. Cetakan merupakan rongga yang dirancang dengan cermat yang memiliki bentuk dan dimensi produk yang diinginkan.
Penjepitan cetakan:Setelah bahan disuntikkan ke dalam cetakan, cetakan ditutup rapat untuk mencegah kebocoran atau deformasi produk. Kekuatan penjepitan dikontrol dengan hati-hati untuk memastikan cetakan tetap tertutup rapat selama seluruh proses.
Pendinginan:Saat bahan cair disuntikkan ke dalam cetakan, bahan tersebut mulai mendingin dan mengeras. Saluran pendingin di dalam cetakan membantu proses pendinginan yang cepat. Waktu pendinginan merupakan faktor penting yang perlu dioptimalkan untuk mencapai kualitas produk yang diinginkan.
Penyemburan:Setelah bahan cukup padat dan cukup dingin, cetakan dibuka, dan produk dikeluarkan. Pin atau pelat ejektor digunakan untuk mendorong produk keluar dari cetakan dengan paksa.
Pengolahan pasca:Produk yang dikeluarkan mungkin memerlukan pemrosesan lebih lanjut, seperti pemangkasan atau penyelesaian permukaan, untuk menghilangkan bahan berlebih atau memperbaiki penampilannya. Langkah ini mungkin melibatkan penggunaan alat pemotong atau mesin khusus.
Mendaur ulang dan menggunakan kembali:Bahan berlebih atau limbah apa pun yang dihasilkan selama proses pencetakan injeksi dapat didaur ulang dan digunakan kembali. Hal ini membantu meminimalkan pemborosan material dan mendorong keberlanjutan di bidang manufaktur.
Kontrol kualitas:Sepanjang proses, berbagai tindakan pengendalian kualitas diterapkan untuk memastikan produk akhir memenuhi spesifikasi yang disyaratkan. Ini mungkin termasuk memeriksa cetakan, memeriksa dimensi produk, dan melakukan pengujian kekuatan dan daya tahan.
Faktor yang Perlu Dipertimbangkan Saat Memilih Cetakan Injeksi
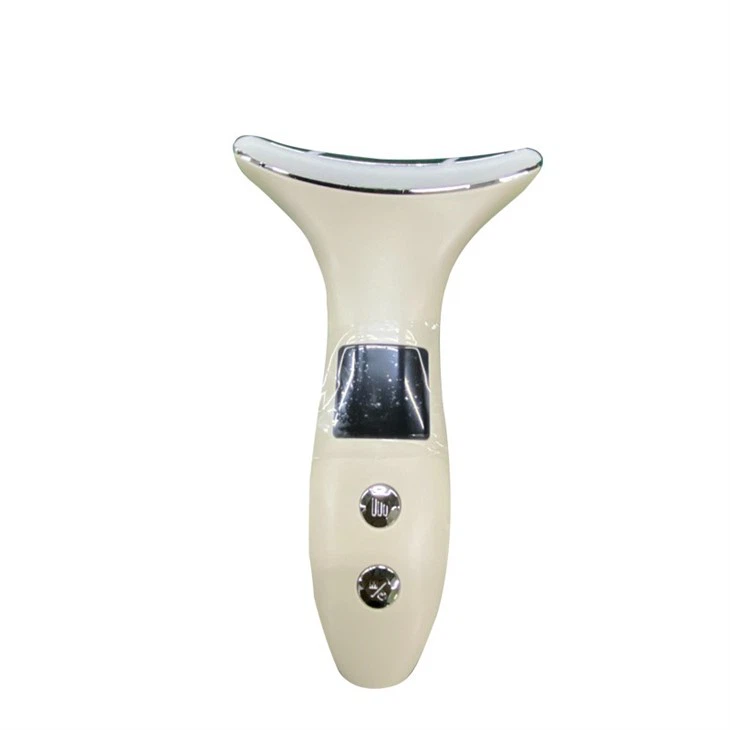
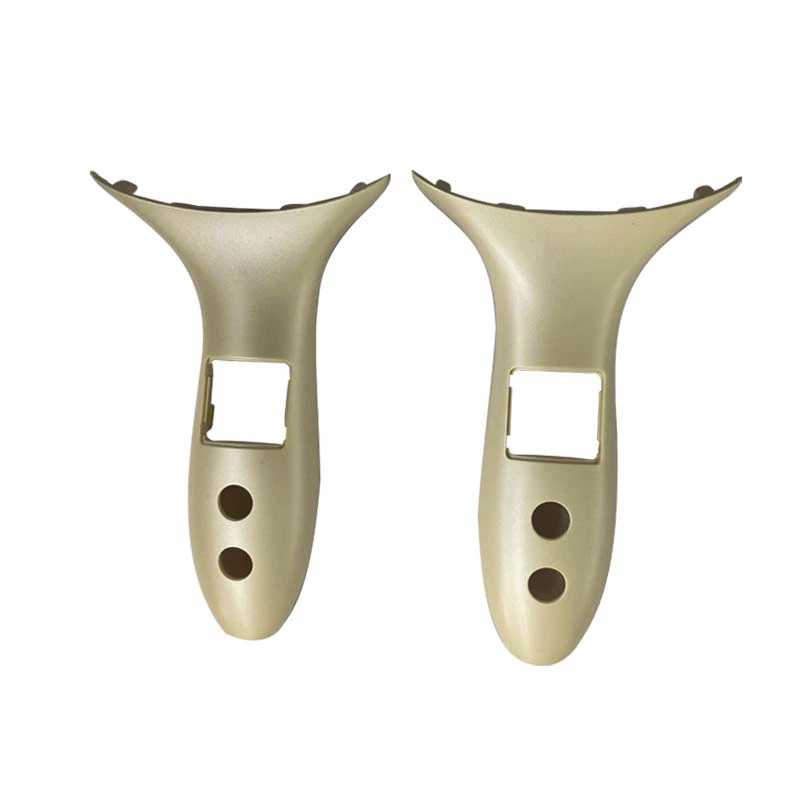


Kompatibilitas bahan:Salah satu faktor utama yang perlu dipertimbangkan ketika memilih metode pencetakan injeksi adalah kesesuaian material dengan proses yang dipilih. Bahan yang berbeda memerlukan kondisi pemrosesan, suhu, dan tekanan tertentu agar pencetakan berhasil. Penting untuk memastikan bahwa bahan yang digunakan cocok untuk peralatan cetakan injeksi yang dipilih.
Desain bagian:Kompleksitas dan kerumitan desain komponen memainkan peran penting dalam menentukan jenis proses pencetakan injeksi yang akan digunakan. Faktor-faktor seperti ukuran, bentuk, ketebalan, dan adanya detail atau potongan yang rumit perlu dipertimbangkan. Teknik pencetakan tertentu, seperti pencetakan multi-shot atau insert, mungkin diperlukan untuk desain yang rumit.
Volume produksi:Volume produksi yang diantisipasi merupakan faktor penting lainnya dalam memilih metode pencetakan injeksi yang tepat. Produksi dalam jumlah besar mungkin memerlukan pertimbangan yang berbeda dibandingkan dengan produksi dalam jumlah kecil. Untuk jumlah besar, proses pencetakan injeksi berkecepatan tinggi atau otomatis seringkali lebih efisien, sedangkan produksi bervolume rendah mungkin mendapat manfaat dari metode yang lebih manual atau khusus.
Pertimbangan biaya:Biaya selalu menjadi faktor penting dalam setiap proses produksi. Saat memilih metode pencetakan injeksi, penting untuk mempertimbangkan biaya di muka dan biaya berkelanjutan. Ini termasuk biaya yang berkaitan dengan peralatan, perkakas, limbah material, konsumsi energi, tenaga kerja, pemeliharaan, dan bahkan biaya kegagalan atau penolakan. Menyeimbangkan biaya di muka dengan profitabilitas jangka panjang sangatlah penting.
Persyaratan penyelesaian permukaan:Permukaan akhir yang diinginkan dari bagian cetakan merupakan pertimbangan penting. Beberapa metode pencetakan injeksi mungkin menghasilkan permukaan akhir yang lebih halus, sementara metode lain mungkin memerlukan langkah pasca-pemrosesan tambahan untuk mencapai hasil yang diinginkan. Faktor-faktor seperti penggunaan akhir, estetika, dan fungsionalitas komponen akan mempengaruhi pemilihan teknik pencetakan injeksi yang tepat.
Toleransi dan akurasi: Tingkat presisi dan akurasi yang diperlukan untuk bagian cetakan akhir harus dipertimbangkan ketika memilih metode pencetakan injeksi. Proses pencetakan yang berbeda memiliki tingkat toleransi dimensi dan kemampuan pengulangan yang berbeda-beda. Penting untuk memastikan bahwa metode yang dipilih dapat mencapai spesifikasi yang diperlukan untuk aplikasi yang diinginkan.
Batasan waktu dan waktu tunggu:Waktu tunggu yang dibutuhkan untuk produksi adalah faktor lain yang perlu dipertimbangkan. Beberapa metode cetakan injeksi mungkin memiliki waktu penyetelan yang lebih lama atau waktu siklus yang lebih lambat dibandingkan metode lainnya. Penting untuk mengevaluasi jadwal produksi secara keseluruhan dan memastikan bahwa metode yang dipilih dapat memenuhi batasan waktu proyek.
Kompleksitas dan biaya perkakas:Kompleksitas dan biaya perkakas dapat berdampak signifikan terhadap pemilihan metode pencetakan injeksi. Proses yang berbeda mungkin memerlukan jenis cetakan, inti, atau sisipan yang berbeda. Desain atau material komponen yang rumit mungkin memerlukan modifikasi perkakas yang mahal atau perawatan tambahan. Penting untuk menilai kompleksitas dan efektivitas biaya perkakas yang diperlukan untuk proses pencetakan injeksi yang diinginkan.
Sertifikasi



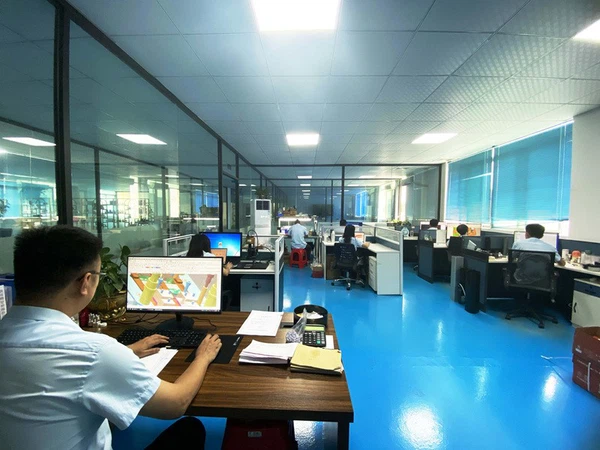
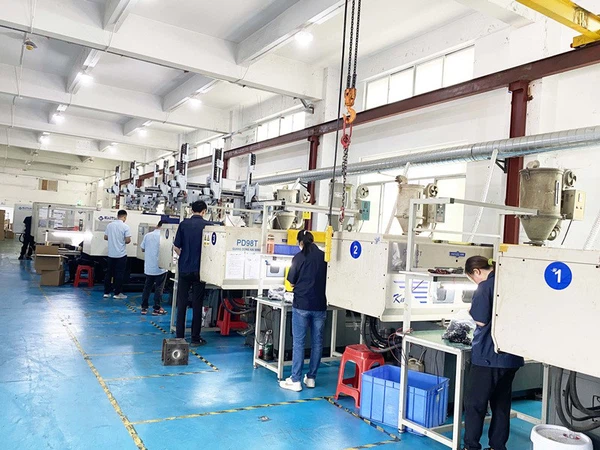
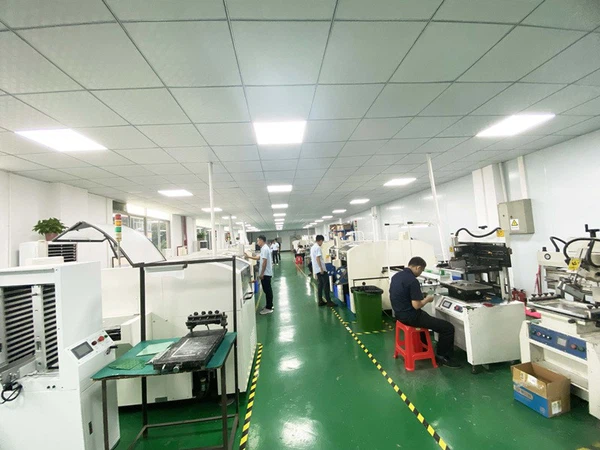
Pabrik kami
Perusahaan kami memiliki tim insinyur dan penjualan profesional, dengan lebih dari 15 tahun keahlian teknis dan pengalaman manufaktur, desain, penelitian dan pengembangan yang kaya serta kemampuan teknis dalam industri plastik rekayasa, mendukung penyesuaian yang dipersonalisasi. Kami memiliki satu set lengkap peralatan produksi yang efisien dan peralatan mesin CNC yang canggih.

Pertanyaan yang Sering Diajukan Cetakan Injeksi
T: Apa pengetahuan dasar tentang cetakan injeksi?
T: Apa saja faktor utama yang mempengaruhi proses pencetakan injeksi?
1) Suhu Barel.
2) Laju Aliran Plastik.
3) Tekanan Plastik atau Tekanan "Screw Back".
4) Suhu Nosel.
5) Laju dan Waktu Pendinginan Plastik.
6) Suhu Leleh Plastik.
T: Apa saja 5 langkah pencetakan injeksi?
Menjepit. Langkah pertama dalam proses pencetakan injeksi adalah penjepitan. ...
Injeksi. Ketika kedua pelat cetakan dijepit, injeksi dapat dimulai. ...
Tempat tinggal. Pada fase hunian, plastik yang meleleh memenuhi keseluruhan cetakan. ...
Pendinginan. ...
Pembukaan Cetakan. ...
Penyemburan.
T: Apa aturan keselamatan untuk cetakan injeksi?
T: Bahan apa yang paling umum digunakan dalam cetakan injeksi?
T: Apakah cetakan injeksi rumit?
T: Apa formula cetakan injeksi?
T: Berapa lama waktu yang dibutuhkan untuk pencetakan injeksi?
Seluruh proses pencetakan injeksi biasanya berlangsung dari 2 detik hingga 2 menit. Ada empat tahap dalam siklus tersebut. Tahapan tersebut adalah tahap penjepitan, injeksi, pendinginan dan ejeksi.
T: Apa yang dimaksud dengan penjepitan pada cetakan injeksi?
T: Apa aturan praktis untuk cetakan injeksi?
T: Plastik apa yang paling kuat untuk dicetak?
Polikarbonat (PC)
Salah satu bahan termoplastik terkuat, polikarbonat adalah salah satu bahan plastik paling tahan pecah yang tersedia untuk digunakan dalam cetakan injeksi.
T: Bagaimana Anda mencegah siput dingin pada cetakan injeksi?
T: Apa perbedaan antara rongga dan inti dalam cetakan injeksi?
Inti juga merupakan tempat (dalam sebagian besar konfigurasi) sistem ejektor berada. Pada visual di atas, bagian dalam cangkir adalah sisi non-kosmetik, sehingga inti membentuk bagian dalam cangkir. Rongga adalah sisi cetakan perkakas yang membentuk sisi luar atau kosmetik bagian tersebut.
T: Berapa lama cetakan injeksi bertahan?
T: Apakah cetakan injeksi memerlukan sudut draft?
T: Seberapa tebal cetakan injeksi?
T: Berapa ketebalan dinding minimum untuk cetakan injeksi?
Q: Berapa banyak draft yang diperlukan untuk cetakan injeksi?
Sudut draf dan kedalaman fitur dalam cetakan injeksi
1 hingga 2 derajat bekerja dengan sangat baik di sebagian besar situasi. Minimum 3 derajat untuk penutup (logam meluncur di atas logam). 1~3 derajat diperlukan untuk tekstur ringan. Diperlukan 3~5 derajat atau lebih untuk tekstur yang berat.
T: Bagaimana cara memilih bahan cetakan injeksi?
Q: Apa nama plastik yang hanya bisa dicetak satu kali?
Plastik termoset - Plastik jenis ini tidak dapat dilunakkan lagi dengan pemanasan setelah dicetak.
Kami adalah produsen dan pemasok cetakan injeksi profesional di Cina, yang berspesialisasi dalam menyediakan layanan khusus berkualitas tinggi. Kami dengan hangat menyambut Anda untuk grosir cetakan injeksi murah buatan China di sini dari pabrik kami. Hubungi kami untuk penawaran.